


কেন PP LGF40 অ্যানিসোট্রপিক ওয়ার্পিং প্রতিরোধ করে
স্ট্যান্ডার্ড শর্ট গ্লাস ফাইবার পলিপ্রোপিলিন যৌগ (PP GF40) ভারী-ডিউটি বাম্পার অ্যাসেম্বলিতে ব্যর্থ হয় কারণ তাদের ছোট ফাইবার দৈর্ঘ্য (সাধারণত)<1mm) align along injection flow pathways. This high alignment causes severe differential mold shrinkage rates, resulting in structural warpage and dimensional deviations that prevent clean vehicle assembly.
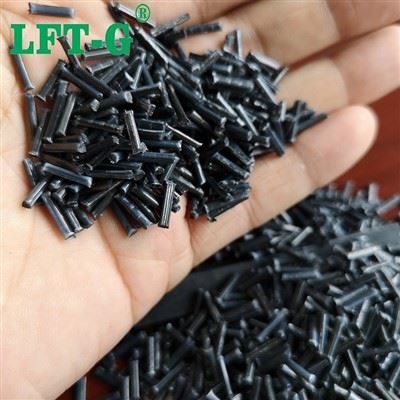
এলএফটি-জি®PP LGF40 প্রতিটি পেলেটের মধ্যে একটি অবিচ্ছিন্ন 12 মিমি গ্লাস ফাইবার দৈর্ঘ্য সংরক্ষণ করে। ছাঁচনির্মাণের সময়, এই ফাইবারগুলি একটি এলোমেলো 3D ইন্টারলকিং নেটওয়ার্কে বিতরণ করে। এই অভ্যন্তরীণ ফাইবার কঙ্কালটি সমস্ত দিকে অভিন্ন সংকোচন নিশ্চিত করে (আইসোট্রপিক কুলিং), ব্যতিক্রমী মাত্রিক নির্ভুলতা প্রদান করে এবং ভারী লোড চক্রের অধীনে অংশের বিকৃতি রোধ করে।
উপাদান তথ্য যাচাইকরণ: PP LGF40 বনাম ঐতিহ্যগত যৌগ
নিম্নলিখিত প্রযুক্তিগত ডেটা প্রোফাইল LFT-G এর সাথে তুলনা করে®PP-LGF40-BG04 স্ট্যান্ডার্ড শর্ট-ফাইবার পলিমাইডের বিরুদ্ধে (PA6-GF40) শুকনো এবং ভেজা (কন্ডিশনড) অবস্থায়, দীর্ঘ-ফাইবার পলিপ্রোপিলিনের কাঠামোগত স্থিতিশীলতাকে হাইলাইট করে।
| যান্ত্রিক বৈশিষ্ট্য (সাধারণ) | টেস্ট স্ট্যান্ডার্ড | PP LGF40 (শুকনো / ভেজা) | PA6 GF40 (শুষ্ক অবস্থা) | PA6 GF40 (ওয়েট/কন্ডিশনড) |
|---|---|---|---|---|
| ঘনত্ব (g/cm³) | ISO 1183 | 1.21 (ধ্রুবক) | 1.36 | 1.36 |
| জল শোষণ (%) | ISO 62 | < 0.01% | 1.8% | 6.5% - 8.5% (সর্বোচ্চ স্যাচুরেশন) |
| প্রসার্য শক্তি (MPa) | ISO 527 | 135 | 190 | 129 (42% ড্রপ) |
| টেনসাইল মডুলাস (MPa) | ISO 527 | 9,200 (ধ্রুবক) | 1,1500 | 6,700 (41% কমে) |
| খাঁজযুক্ত আইজোড প্রভাব (kJ/m²) | ISO 180 | 35.0 | 11.0 | 13.0 |
| ছাঁচ সংকোচন পরিসীমা (%) | ISO 294-4 | 0.10% - 0.25% (আইসোট্রপিক) | 0.35% - 0.85% | 0.45% - 1.20% (অ্যানিসোট্রপিক ওয়ার্প) |
ক্ষেত্র প্রমাণিত কেস স্টাডি: ইউটিলিটি ট্রাকে কার্বন ইস্পাত বাম্পার বিম প্রতিস্থাপন

চ্যালেঞ্জ
একটি আন্তর্জাতিক বাণিজ্যিক ইউটিলিটি ট্রাক প্রস্তুতকারক ভারী, ঝালাই কার্বন ইস্পাত বাম্পার শক্তিবৃদ্ধি বিম ব্যবহার করে। 18 কেজি ইস্পাত সমাবেশ কঠোর উপকূলীয় এবং পরিবেশগত পরিস্থিতিতে কম-ফ্রিকোয়েন্সি ক্লান্তি ফাটল এবং মরিচা প্রবণ ছিল। প্রস্তুতকারক কাস্ট অ্যালুমিনিয়ামের মূল্যায়ন করেছেন, কিন্তু এটি উৎপাদন খরচের সীমা অতিক্রম করেছে এবং এর জন্য ব্যাপক, ব্যয়বহুল পোস্ট- ছাঁচনির্মাণ মেশিনের প্রয়োজন।
সমাধান
ডিজাইন টিম মেটাল রশ্মিকে একটি ইনজেকশন দিয়ে প্রতিস্থাপন করেছে{0}}এলএফটি-জি®PP-LGF40-BG04(40% দীর্ঘ গ্লাস ফাইবার চাঙ্গা পলিপ্রোপিলিন)। অবিচ্ছিন্ন ফাইবার ম্যাট্রিক্স ধাতু প্রদান করে-যেমন বাঁকানো দৃঢ়তা, যখন 5টি পৃথক ইস্পাত বন্ধনীকে 1টি সমন্বিত মোল্ড করা অংশে একত্রিত করে।
ফলাফল
- 42% ওজন হ্রাস:উপাদানের ওজন 18 কেজি থেকে 10.4 কেজিতে নেমে এসেছে, সরাসরি পেলোড ক্ষমতা বৃদ্ধি পেয়েছে।
- অংশ একত্রীকরণ:5টি পৃথক ইস্পাত বন্ধনী এবং শক্তিবৃদ্ধি প্লেটগুলিকে 1টি একক ঢালাই অংশে একত্রিত করা হয়েছে৷
- জিরো ওয়ার্পিং এবং বিকৃতি:অসামান্য মাত্রিক স্থিতিশীলতা চক্রাকার গাড়ির কম্পনের অধীনে ঝুলে যাওয়া এবং পাটা রোধ করে।
- 100% রাস্টপ্রুফ পারফরম্যান্স:পলিপ্রোপিলিনের নেটিভ রাসায়নিক প্রতিরোধ বাহ্যিক মরিচারোধী আবরণের প্রয়োজনীয়তা দূর করে।
ডিজাইন ফ্রিডম এবং কম্পোনেন্ট ইন্টিগ্রেশন
ঝালাই করা কার্বন ইস্পাত কাঠামো স্বয়ংচালিত ডিজাইনারদের সাধারণ জ্যামিতিতে সীমাবদ্ধ করে, স্থানীয় চাপগুলি পরিচালনা করার জন্য একাধিক শক্তিবৃদ্ধি বন্ধনীর প্রয়োজন হয়। প্রতিটি ওয়েল্ড লাইন সম্ভাব্য ব্যর্থতার বিন্দু এবং শ্রম-নিবিড় সমাবেশ পদক্ষেপের পরিচয় দেয়।
LFT-জি ব্যবহার করে®PP LGF40 ইঞ্জিনিয়ারদের জটিল, পাঁজরযুক্ত জ্যামিতিগুলিকে সরাসরি ঢালাই করতে দেয়। রিইনফোর্সমেন্ট রিব, মাউন্টিং ট্যাব এবং ফাস্টেনার হোলগুলিকে একক ইনজেকশন-ঢালাই ধাপে একত্রিত করা হয়, যা সেকেন্ডারি স্ট্যাম্পিং, ঢালাই এবং থ্রেডিং দূর করে।

40% লং গ্লাস ফাইবার পলিপ্রোপিলিনের জন্য প্রসেসিং নির্দেশিকা
যেহেতু PP LGF40-এ একটানা গ্লাস ফাইবারের উচ্চ লোডিং আছে, অনুপযুক্ত ইনজেকশন প্যারামিটারগুলি ফাইবারগুলিকে ছেদন করতে পারে, উপাদানটিকে একটি আদর্শ ছোট-ফাইবার যৌগে পরিণত করে৷ ম্যানুফ্যাকচারিং টিমকে অবশ্যই এই তিনটি নির্দেশিকা অনুযায়ী যন্ত্রপাতি সেটআপগুলিকে সামঞ্জস্য করতে হবে:
গলে যাওয়া তাপমাত্রা
210 ডিগ্রী এবং 240 ডিগ্রীর মধ্যে ব্যারেল হিটিং জোন সেট করুন। উচ্চ তাপমাত্রা ম্যাট্রিক্স সান্দ্রতা হ্রাস করে, যান্ত্রিক শিয়ার ভাঙ্গন থেকে দীর্ঘ ফাইবারগুলিকে রক্ষা করে।
অগ্রভাগ এবং গেটস
সীমাবদ্ধ গেট এড়িয়ে চলুন. গেটগুলির ন্যূনতম ব্যাস 4.0 মিমি হতে হবে এবং অকাল ফাইবার ভাঙ্গন রোধ করার জন্য সম্পূর্ণ রাউন্ড রানারগুলিকে অত্যন্ত সুপারিশ করা হয়।
স্ক্রু কনফিগারেশন
একটি গভীর ফিড জোন সহ একটি কম-সংকোচন অনুপাতের স্ক্রু (1.2:1 থেকে 1.5:1) ব্যবহার করুন৷ উচ্চ-সংকোচন বাধা স্ক্রু অবিচ্ছিন্ন ফাইবার কঙ্কালকে অবিলম্বে হ্রাস করে।


